多工厂跨厂库存管控难?用ERP统一数据的可落地实施指南
- 多工厂跨厂库存管控的核心不是合并所有库存数据,而是统一核算规则+分级共享数据
- 不是所有多工厂都需要完全统一管控,匹配自身业务模式的方案落地成功率更高
- 按照「规则统一→数据同步→权限划分→动态协同」四步框架实施,能把对账误差降低90%以上
先理清概念:跨厂库存统一管控到底管什么?
很多项目负责人刚接触这个需求的时候,都会误以为「统一管控就是把所有工厂的库存放到同一个账套里,总部随便改」,这其实完全错了。
真正用制造业erp软件做跨厂库存统一管控,核心要实现三个目标:
- 所有工厂的同一种物料数据能对齐,不会出现「同物不同码、同码不同物」,导致调货的时候找不到库存
- 跨厂调拨的库存变动能实时同步,调出厂扣减、调入厂增加的节点一致,不会出现两边数字对不上的「飞单」
- 集团层面能实时看到全链路库存数据,做集中采购、排产计划的时候不用挨个工厂打电话问数,避免重复备货造成的资金占用
和单工厂库存管控比,跨厂管控多了两个核心难点:一是不同工厂原来的管理规则不一样,数据标准不统一;二是涉及多个责任主体,权限和核算边界要分清楚,不能一放就乱、一统就死。
哪些场景必须做跨厂库存的ERP统一管控?
我见过不少企业,明明一年跨厂调拨不到3次,花几十万上统一管控,最后没用起来,纯属浪费。我整理了四个必须做的场景,符合两个以上就可以启动项目了:
- 多工厂共享原材料/半成品:多个工厂生产同一条产品线的不同工序,A工厂做冲压缺料,可以直接调B工厂的闲置原材料,需要实时知道B工厂的准确库存
- 成品跨厂转仓/统一发货:总仓设在总部工厂,所有分厂生产的成品都要入总仓统一发货,需要实时同步各分厂的完工入库数据
- 集团集中采购:统一谈供应商价格、统一下单,需要整合所有工厂的现有库存再计算采购量,避免重复采购
- 全集团呆滞料统一处理:想盘活全集团的闲置库存,把一个工厂不用的物料调到需要的工厂,减少资金占用
去年我帮东莞一家汽车零部件客户梳理流程,他们两个分厂,一个做冲压一个做注塑,原来各自管库存,冲压厂每次缺钢材都直接下单采购,从来不知道注塑厂每个月都有10%左右的闲置钢材,一年下来多占用了80多万的采购资金,做完统一管控之后,第一个季度就盘活了60多万的呆滞库存,效果非常明显。
四步实操框架:从零落地跨厂库存统一管控
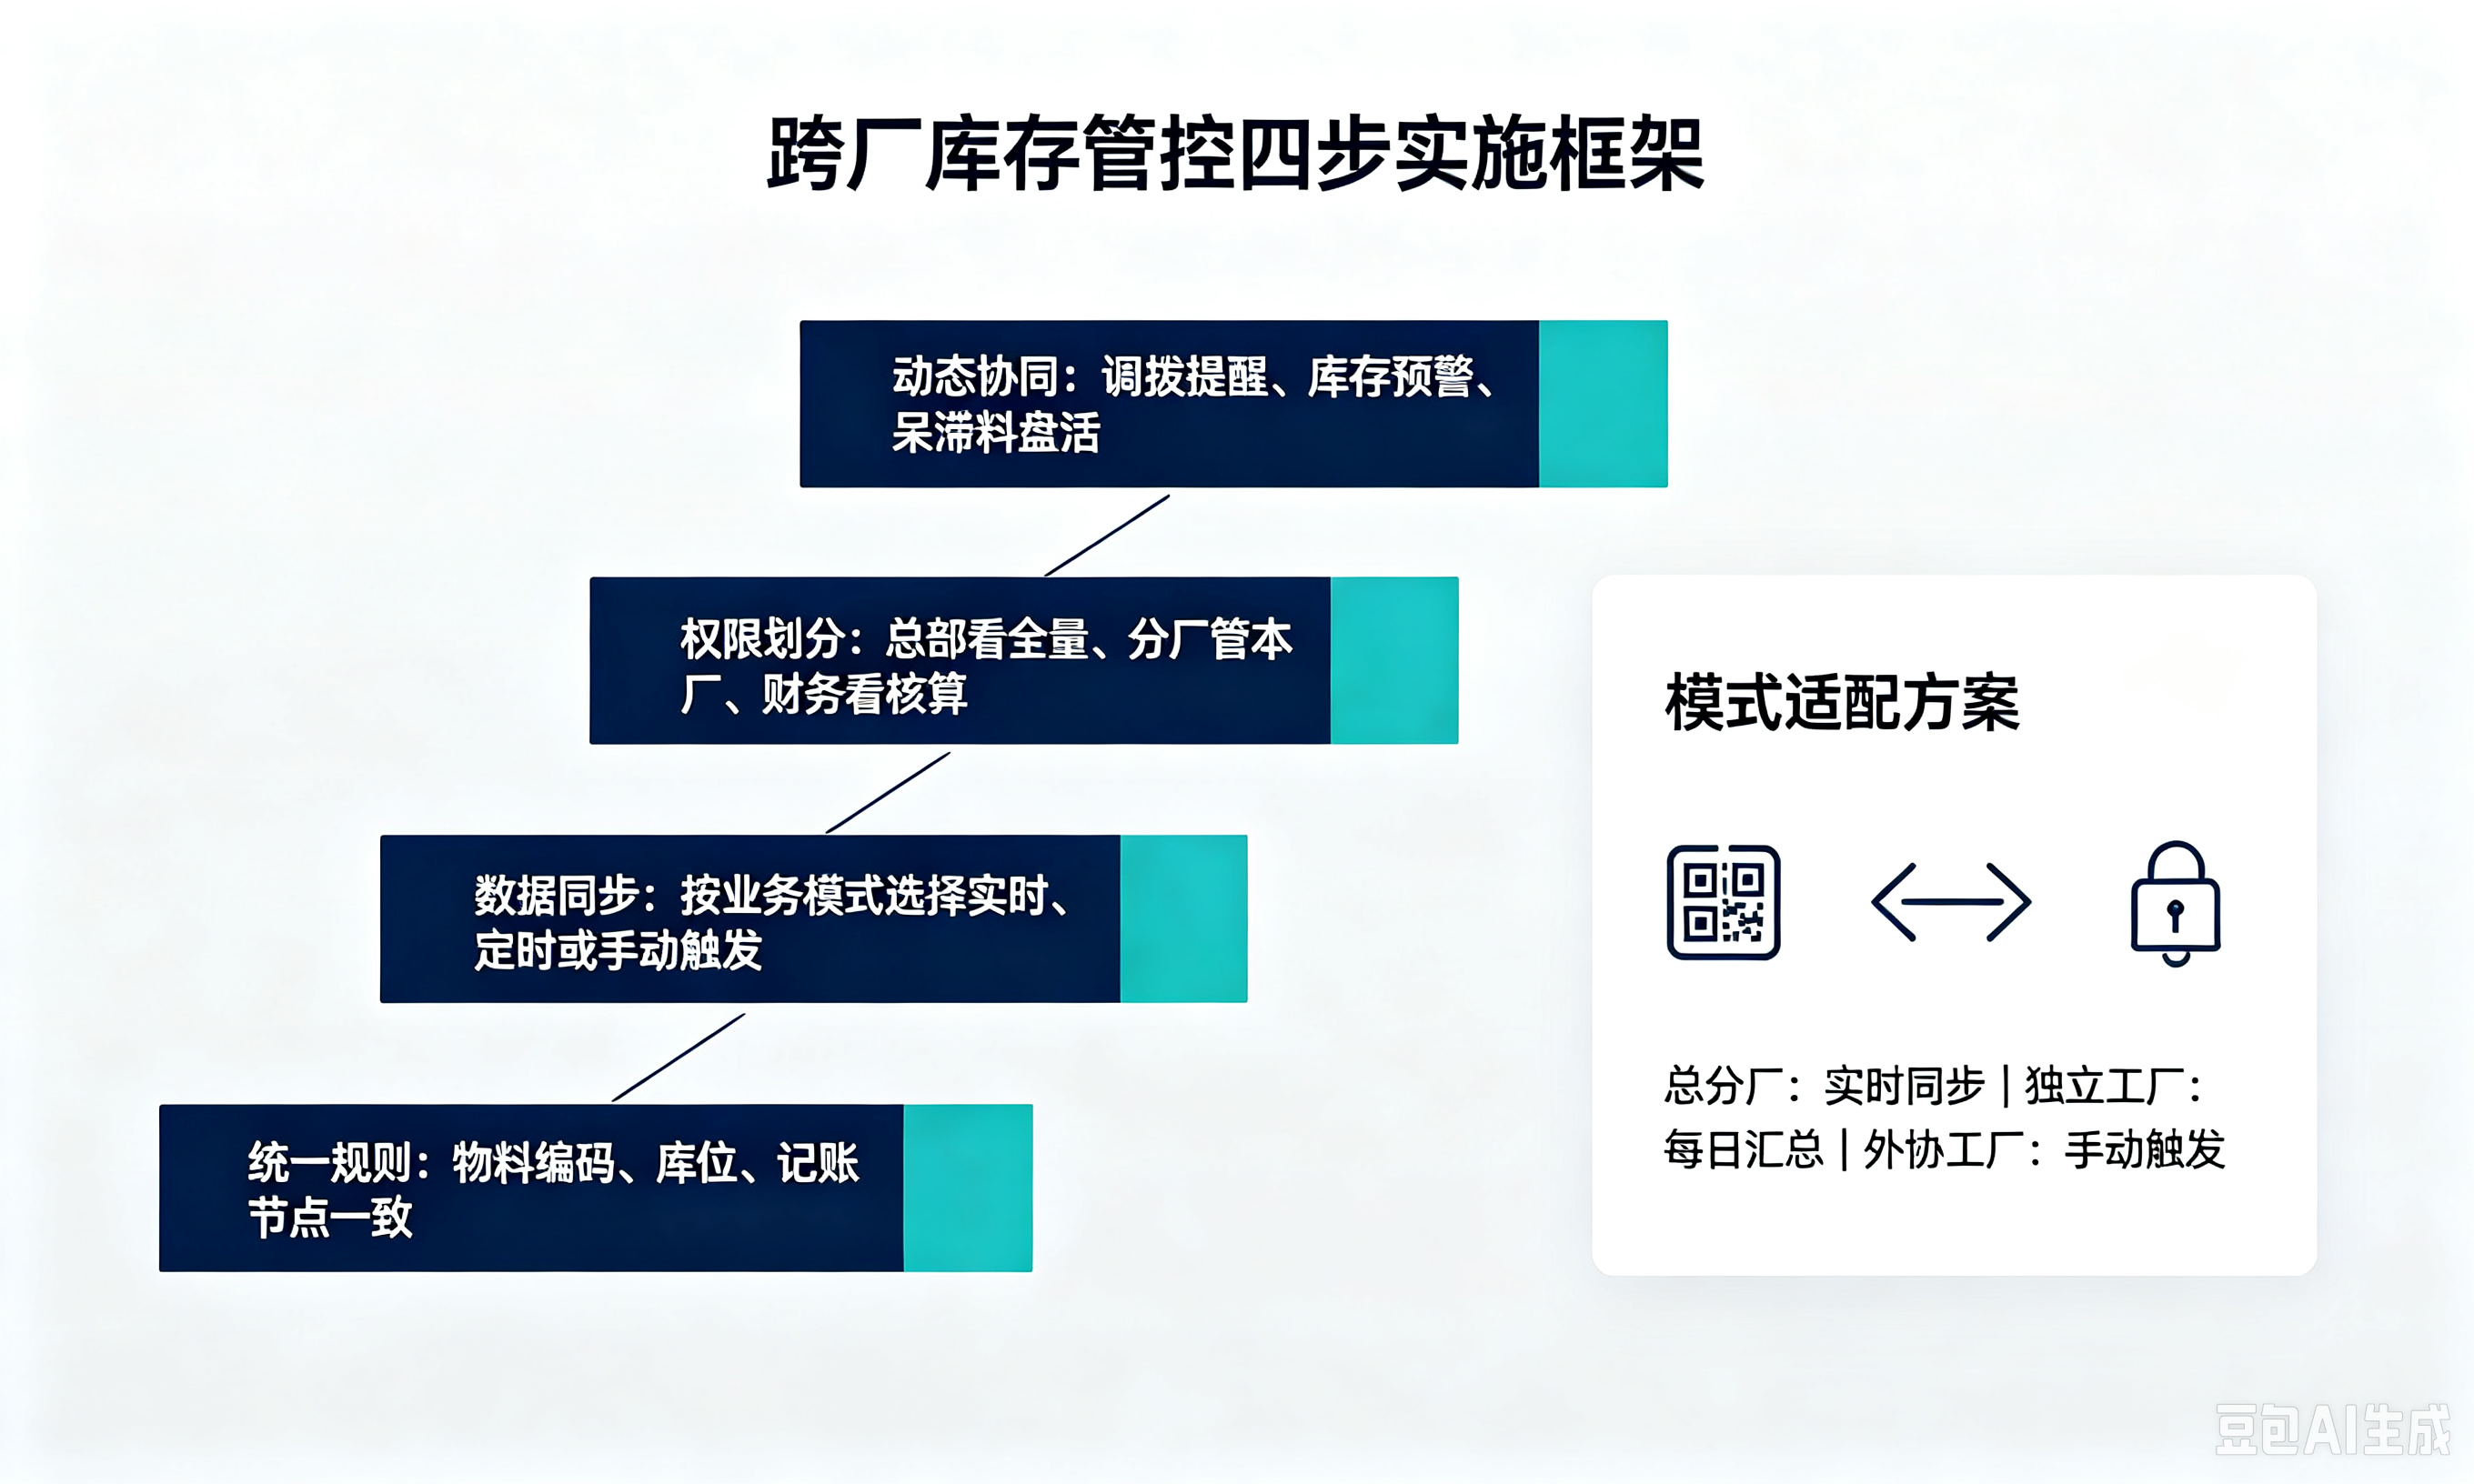
我整理了近3年辅导11家多工厂企业落地的经验,总结出这个四步框架,按照这个流程走,实施周期能缩短三分之一,误差率能降到1%以下:
第一步:统一基础数据规则,解决「数对不上」的根源
90%的跨厂库存数据错误,根源都是基础规则不统一。我见过最夸张的案例,同一个PP塑胶粒子,三个工厂编了7个不同的编码,系统根本识别不出来是同一种物料,更别说调货了。这一步必须做三件事:
- 统一物料编码规则:所有工厂同一种物料必须使用同一个编码,只有批次、规格、供应商不同的时候才加后缀区分,严格执行「一物一码」
- 统一库位编码规则:采用「工厂编码+仓库编码+库区编码+库位编码」的四级规则,哪怕两个工厂都叫原材料仓,前缀加工厂编码区分,系统能自动识别归属
- 统一出入库记账规则:提前约定跨厂调拨的记账节点:比如调出方出库即扣减库存,调入方签收即增加库存,财务记账的时间节点也同步约定,避免两边核算对不上
宝泓软件的E9 ERP系统本身就支持多组织架构的基础数据统一管控,既可以给集团开统一规则的权限,也允许各工厂保留少量个性化的配置,不用为了统一强制改变工厂原来的成熟习惯,落地难度低很多。
第二步:匹配业务模式,选择合适的数据同步机制
统一规则之后,不是所有工厂都需要实时同步数据,不同的业务模式用不同的同步方式,能降低系统压力和出错概率:
- 实时同步:适合调拨频繁的总分厂模式,只要一方做出入库操作,所有关联工厂的库存数据立刻更新,随时查都是准确数
- 定时同步:适合多个独立核算、偶尔调拨的工厂,每天固定时间(比如凌晨)同步一次数据,既不影响日常操作,也能满足集团汇总的需求
- 手动触发同步:给独立运营的卫星外协工厂用,只有发生跨厂调拨的时候才手动触发同步,保护工厂的数据隐私,也减少不必要的数据传输
宝泓E9 ERP本身集成了WMS智能仓储模块,跨厂数据同步不需要额外做接口开发,配置好规则之后就能自动运行,很少出问题。
第三步:划分权限边界,做到「管得住、放得开」
统一管控不是总部把所有权力收上来,把仓管员的操作权限都收了,反而会降低效率。正确的权限划分应该是三级:
- 集团/总部:拥有全集团库存数据的查看权、报表统计权,没有日常操作权限,不能随便修改工厂的库存数据
- 分厂仓管:只有本厂库存的操作权,能查看其他工厂的库存数据,但不能修改,保证责任清晰
- 财务:拥有全集团库存的核算数据查看权,能导出成本核算需要的报表,不参与日常库存操作
宝泓E9 ERP支持按组织架构的多级权限配置,每个角色只能看到自己权限范围内的数据,不会出现越权操作的问题,也不会给仓管员增加额外的工作负担。
第四步:搭建动态协同预警机制,减少异常等待
最后一步就是把跨厂调拨的协同流程搬到系统里,原来需要打电话、发微信问有没有货,现在系统自动处理:当A厂发起调拨申请,系统自动检查B厂的可用库存,如果够,自动给B厂的仓管员发提醒;如果不够,自动预警,告诉申请人还差多少,是不是需要从其他厂调或者启动采购。
除此之外,还可以做全集团的呆滞库存统一预警,系统自动识别各个工厂超过一定时间没有动过的物料,推送给物控部门,统一调度盘活,宝泓E9 ERP本身自带呆滞料识别功能,支持跨厂统一筛选,能帮企业快速盘活闲置库存,我见过的客户用这个功能,平均能降低15%左右的呆滞库存占用。
常见的实施误区,避开能少踩一半坑
- 上来就合并所有账套,完全强制统一:很多独立核算的分厂,完全合并账套会导致财务核算非常麻烦,其实只要统一基础编码规则,分开账套核算,数据实时共享就够了,不需要完全合并。
- 只改系统配置,不梳理现有业务流程:很多企业以为买个多工厂功能就好了,原来的跨厂调拨还是手工先走一遍,再补录系统,最后数据还是不同步。必须先把跨厂调拨的流程理清楚,所有变动都在系统里走,才能保证数据准确。
- 忽略实物操作和系统数据的对应:很多仓管员调货已经发走了,忘记在系统里做出库,导致调出厂还有库存,调入厂已经用了没入账,最后对不上。用条码或者RFID扫描出入库,操作完数据自动更新,能把这种错误降低90%,宝泓软件本身支持条码、RFID的数据采集,操作非常简单。
- 做完就不管,不做定期对账:跨厂库存涉及多个主体,哪怕规则再完善,也会有操作失误,所以每个月必须抽对一次跨厂调拨的单据,及时调整差异,避免小差异攒成大问题。
不同多工厂模式的适配方案对比
| 多工厂模式 |
核心管控需求 |
推荐方案 |
同步频率 |
| 总分厂(统一核算) |
频繁调拨、共享物料 |
统一基础数据+统一账套 |
实时同步 |
| 多产品线独立工厂(独立核算) |
偶尔调拨、集团汇总 |
统一编码+分开账套 |
每日定时同步 |
| 卫星外协工厂(独立运营) |
供料管控、偶尔调拨 |
统一物料编码+独立管理 |
手动触发同步 |
常见问题解答
现有单工厂ERP能不能升级做多工厂跨厂库存管控?
要看ERP的底层架构,如果本身支持多组织架构,只需要开功能授权就能用;如果是老的单组织架构,升级改造的成本比换一套新系统还高,不如直接换。宝泓软件支持现有系统的数据对接和定制开发,能把历史数据完整迁移过来,不需要重新手动录入,节省很多实施时间。
统一管控之后会不会增加仓管员的工作量?
刚开始梳理规则的时候会有1-2周的适应期,规则梳理完之后,系统自动同步数据,反而省去了原来打电话问库存、手工对账的时间,我接触的客户落地之后,仓管处理跨厂库存的时间平均减少了80%以上。
小规模多工厂(总人数不到200人)有必要做这个吗?
如果每个月跨厂调拨超过5次,就有必要,因为几次数据错误带来的库存损失,就比上系统的成本高了。宝泓软件的E9 ERP支持分模块上线,不需要一次性买全所有功能,只开跨厂库存管控需要的模块就能用,成本很低,适合中小规模的多工厂企业。
你现在可以立刻做的下一步
- 拉上各厂的仓管和物控,统计过去3个月跨厂调拨的次数,以及因为数据不对导致的库存差异金额,就能算清楚这个项目能给你省多少钱。
- 抽10种常用物料,对比各厂的编码,数一数有多少「同物不同码」的情况,这就是你实施的时候首先要解决的核心问题。
- 如果需要更贴合你业务的方案,可以联系宝泓软件的顾问,预约免费的多工厂库存管控诊断,帮你梳理现有流程的问题,拿到适配的落地方案。
- 宝泓软件咨询:电话 400-887-3363,官网 https://www.baohongsoft.com/