本文给需要推动排期方案落地的项目负责人,整理了可直接套用的四阶段落地框架,核心结论先看这里:
很多人对排期方案的理解还停留在“把订单排到生产线”上,其实不对。有效的生产排期方案,是在物料、设备、人员、工艺、交付期的多重约束下,给出可执行的工序级开完工计划,最终要实现两个核心目标:第一保证所有订单准点交付,第二最大化利用现有产能,减少浪费。
不是所有工厂都需要花大力气做标准化排期方案,如果你的工厂是单一品种大批量生产,订单稳定几乎没有变化,那简化排期就行;但如果你符合以下任意一个场景,就必须做系统化的排期方案:
我去年接触过东莞一家120人的机加工工厂,之前一直靠生管手工排产,每月都有三成以上订单延期,整顿之后用标准化排期方案配合系统工具,三个月后准时交付率就涨到了91%,稼动率提升了11%,效果非常明显。
按照准备、执行、验收、复盘四个步骤推进,每个阶段只解决一个核心问题,不会乱。
排期出问题,80%的原因是准备阶段没把所有约束条件摸清楚,排完才发现物料没到、设备要保养,只能推翻重来。准备阶段必须完成两件事:
第一件事:收集全维度约束信息
需要收集的信息分成两类:
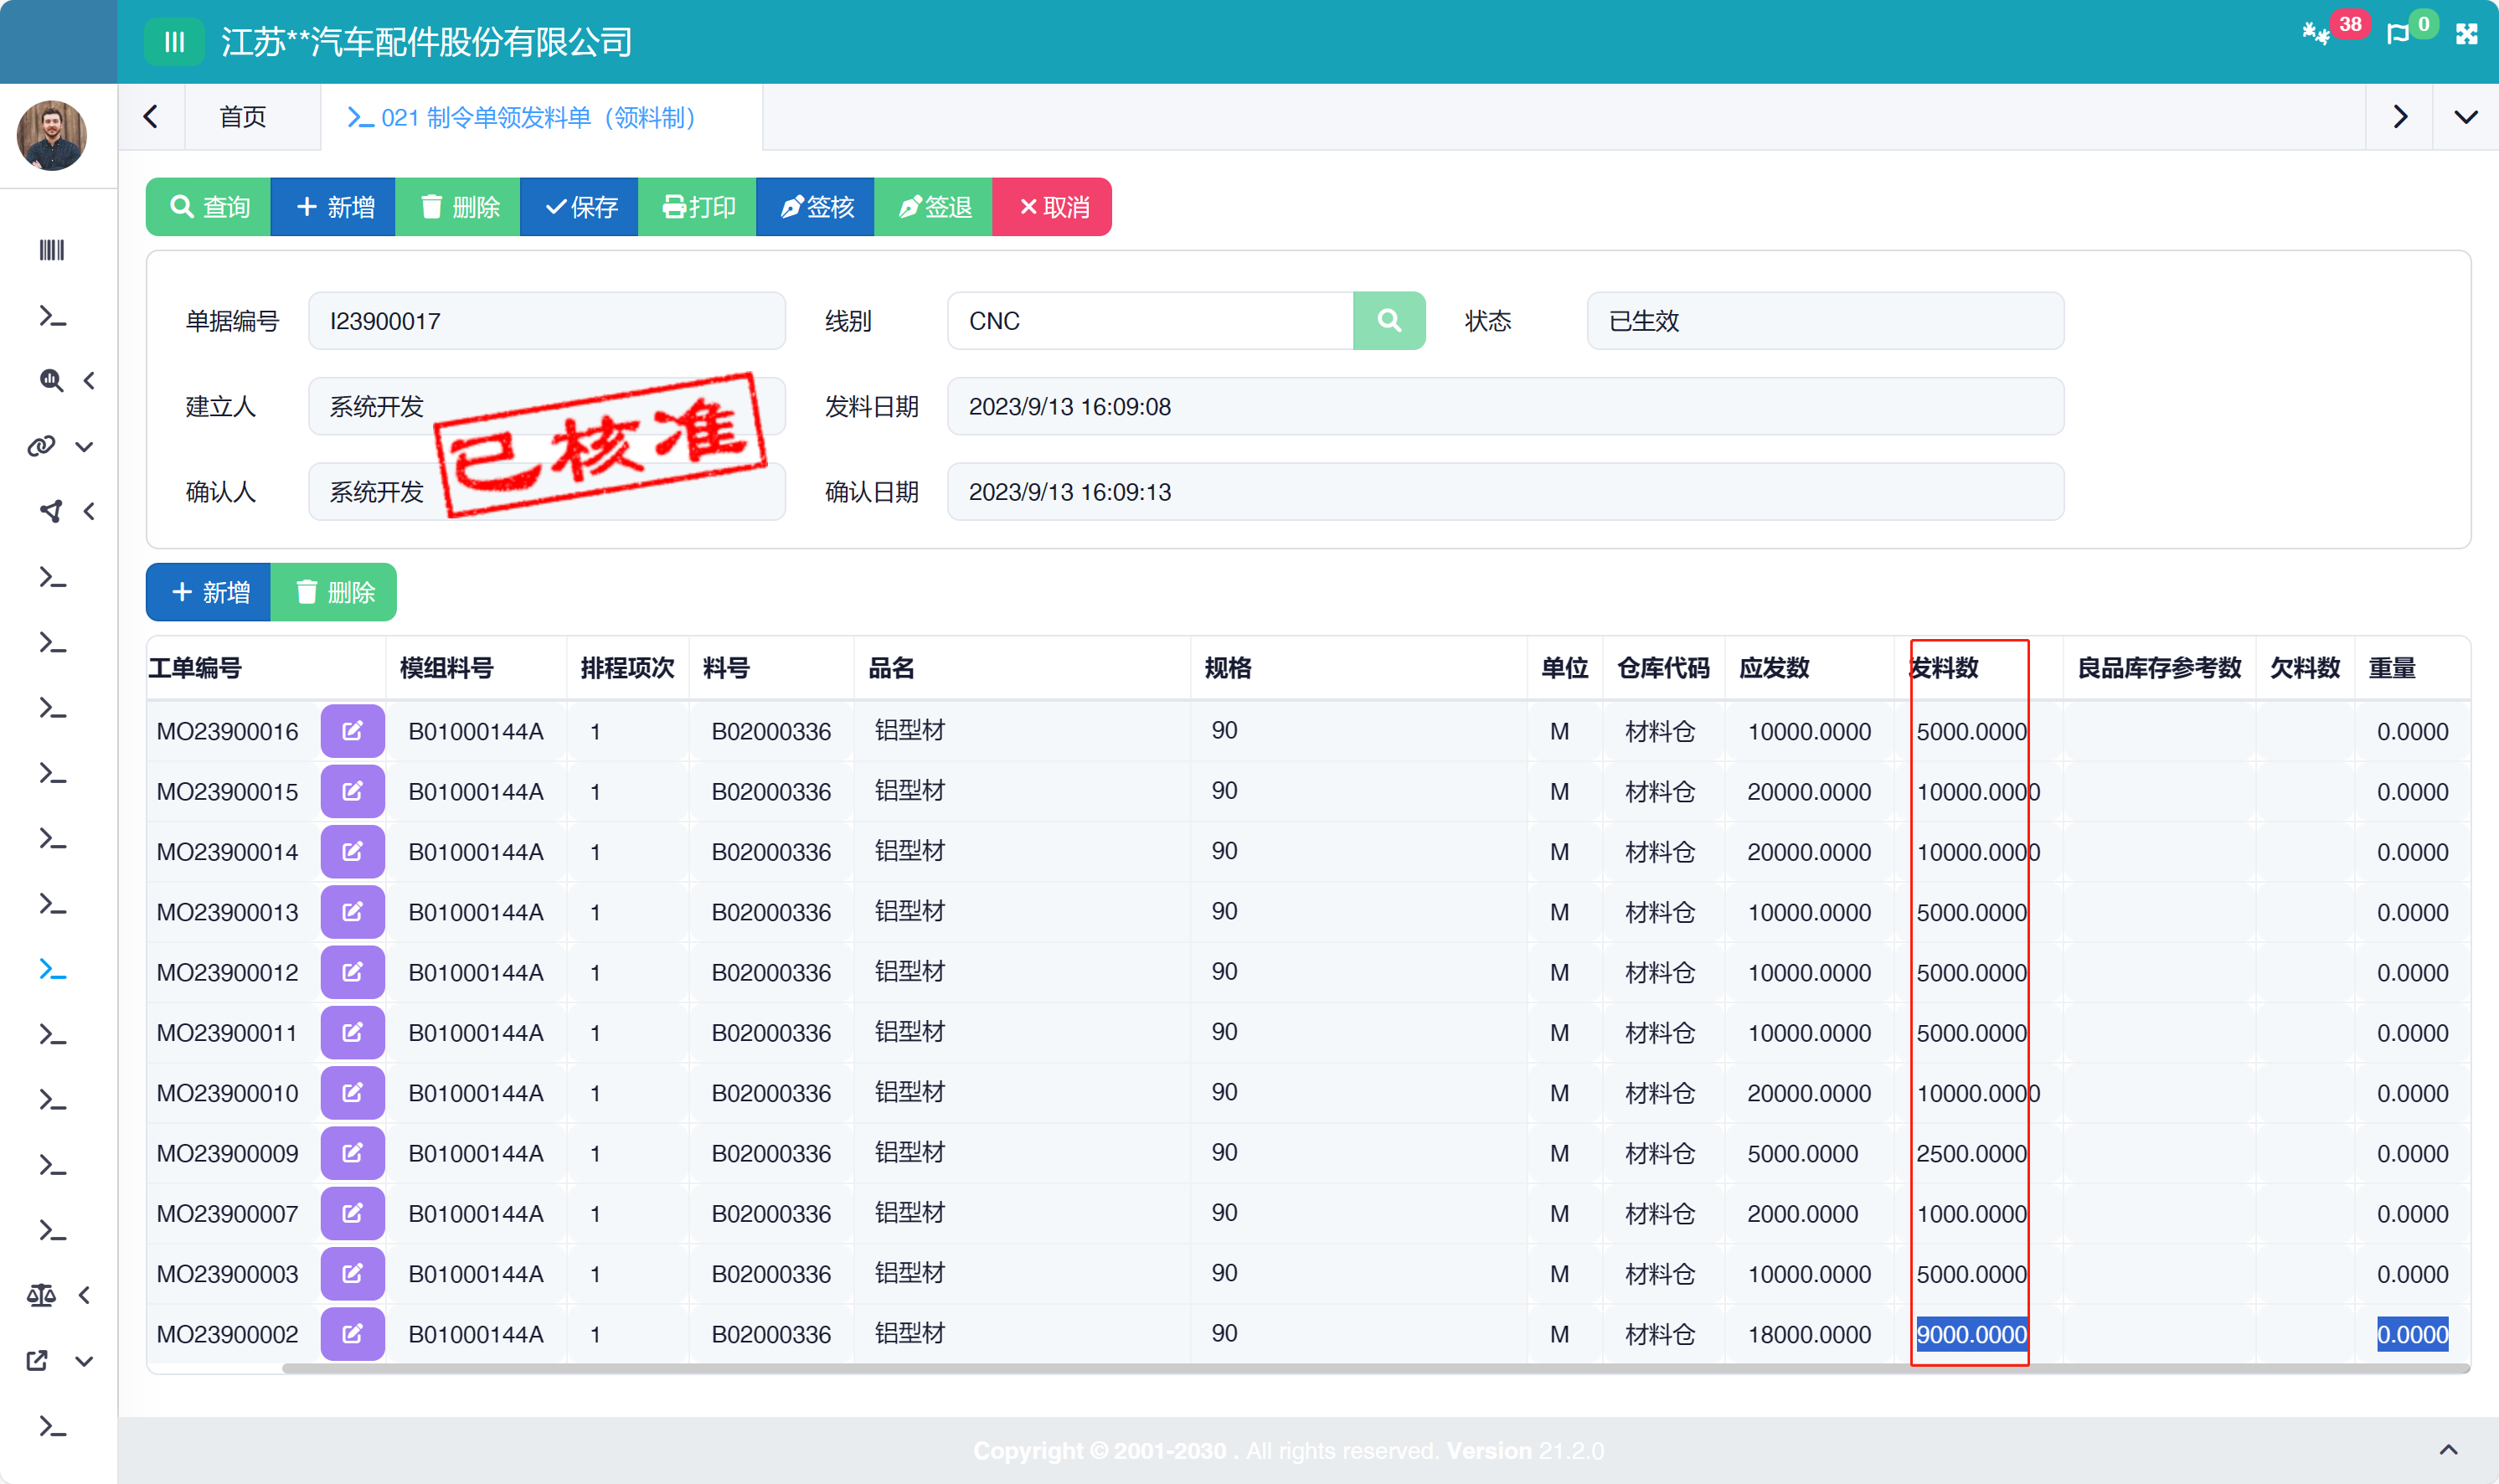
手工收集这些信息至少要一两天,还要跨部门挨个核对,效率很低。宝泓软件的E9精益MES集成了APS高级排产系统,可以自动同步ERP的生产工单,自动校验产能限制、工艺要求、物料齐套等约束条件,不用生管挨个核对,一天的工作十几分钟就能完成,还能避免人工核对的疏漏。
第二件事:对齐统一排产规则
不同部门对排产的诉求不一样,销售要优先满足大客户,生产要减少换线降低难度,采购要配合物料到货时间,所以必须提前把规则定好,避免排完之后大家都有意见。常见需要提前对齐的规则包括:
宝泓的排产模块支持工厂自定义这些规则,还自带机台/产线记忆功能,会自动匹配历史生产的机台信息,减少重复调整的工作量,符合工厂的实际生产习惯。
准备工作做完之后,就可以输出具体的排程了,目前主流的三种排产方式对比如下:
| 排产方式 | 适用场景 | 核心优点 | 核心缺点 |
|---|---|---|---|
| 纯手工排产 | 10人以下小作坊,产品单一 | 灵活,不需要额外工具 | 效率低,出错率高,应对不了订单变化 |
| 系统辅助手工排产 | 50人以下中小工厂,产品种类不多 | 兼顾规则和灵活性,成本低 | 对生管的个人经验依赖度很高 |
| APS自动排产+人工微调 | 订单多、变化多的中小规模以上工厂 | 效率高,考虑约束全面,准确率高 | 需要前期梳理基础数据 |
不管用哪种方式,排完初始计划之后,必须把排期拆解到工序、机台、具体操作人员,同时把对应的工艺文件、SOP、质检标准同步到一线工位。宝泓E9 MES可以把这些生产数据精准推送到车间的数字终端,工人登录就能看到所有要求,不用再找纸质文件,既减少了信息传递错误,也实现了车间无纸化作业。
排期不是排完就万事大吉,执行过程中必须做动态调整。生产现场随时会出现设备故障、人员缺勤、物料延期、紧急插单这些异常,如果不能及时调整,就会导致订单延期。宝泓系统支持现场异常一键报备,系统会自动同步最新的生产状态,APS可以快速重新计算排程,生管只需要做少量微调就行,不用重新做整个计划,应对插单的速度比手工快了十倍以上。
很多排期方案做完就直接上线,跳过了验收环节,结果上线后一堆问题,验收只需要检查四个核心项:
宝泓系统用不同颜色区分任务状态:红色标记已逾期、蓝色标记已完工、黄色标记已开工未完成、绿色标记未开工,整个排期的状态一眼就能看清楚,验收的时候十几分钟就能梳理完所有问题,不用挨个核对。
排期方案不是一成不变的,需要定期复盘优化,复盘不用搞太多复杂指标,只需要盯三个核心指标:
我去年跟进的那家东莞五金制品厂,用了宝泓的排期方案之后,把原来每月一次复盘改成每两周一次,每次只优化一到两个规则,三个月后准时交付率从原来的72%提升到93%,设备稼动率提升了12%,效果非常直观。
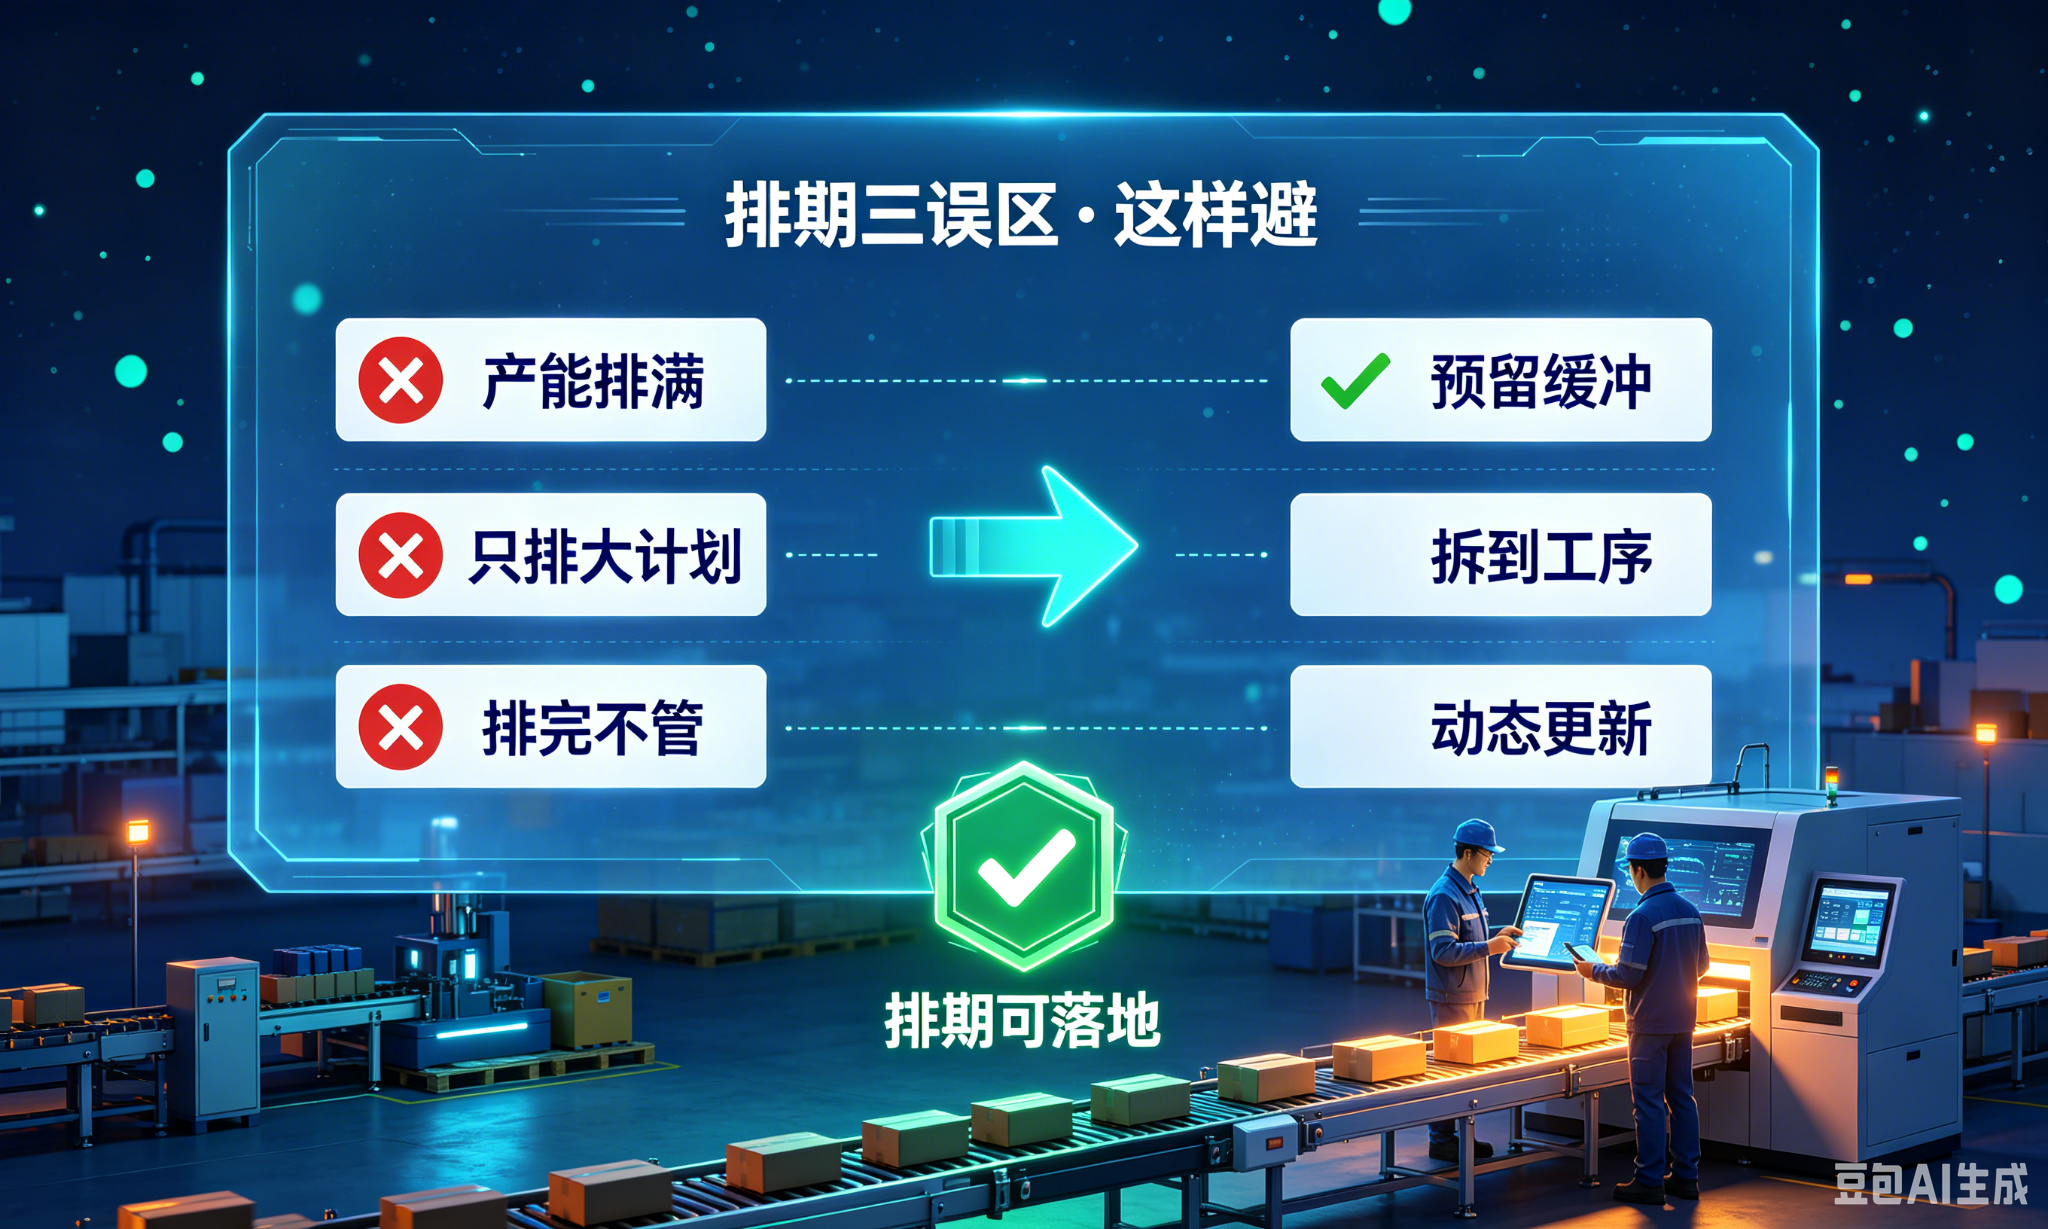
很多工厂老板要求生管必须把所有产能都用上,觉得这样才不浪费,实际上生产现场永远有不确定性,一点异常就会导致整个计划延期,反而会造成更大的浪费,预留10-15%的缓冲,整体交付率反而会更高。
很多工厂的排期只有一个总的完成时间,没有拆解到每天每台机该做什么,结果一线工人不知道该优先做哪单,前后工序衔接不上,导致在制品积压,交付延期,排期必须拆解到工序级才能执行。
有些工厂排完一次计划,一周都不更新,现场出了异常好几天生管都不知道,等到发现的时候已经延期了,排期必须跟着现场实际进度动态更新,有异常及时调整。
Q:我们工厂只有50多个人,有必要做标准化的排期方案吗?
A:如果你的订单稳定,产品种类很少,那可以简化流程。但如果你的订单多品种小批量,插单多,交付要求严,哪怕只有30人也需要做标准化排期,不然很容易陷入“天天赶货还是交不出来”的恶性循环,现在适合中小工厂的系统工具成本也不高,投入产出比很高。
Q:我们工厂客户插单特别多,怎么排期才不会乱?
A:首先要提前和销售约定好插单规则,预留缓冲产能,其次插单之后要快速算出对现有订单的影响,和客户确认优先级之后再调整,不要随便插单。宝泓的APS高级排产系统,可以在半小时内完成插单后的重新排程,能清晰看到插单对哪些现有订单造成影响,方便销售和客户沟通调整交期。
Q:排期方案一般多久更新一次?
A:一般建议每天滚动更新当天和次日的排程,每周更新整周的计划,如果异常多可以随时调整,不用固定死更新周期。
作为项目负责人,你不用一下子推倒重来,今天就可以先做这三件事: